Nouvelles de l'industrie
Accueil / Actualités / Nouvelles de l'industrie / Pièces forgées en alliage de nickel : nuances, contrôle des processus, applications et guide d'achat
 Accueil / Actualités / Nouvelles de l'industrie / Pièces forgées en alliage de nickel : nuances, contrôle des processus, applications et guide d'achat
Nouvelles de l'industrie
Pièces forgées en alliage de nickel : nuances, contrôle des processus, applications et guide d'achat
2026-09-18
Un chantier naval a remplacé deux arbres d'hélice en acier au carbone en six ans parce que le navire était amarré dans un port riche en chlorures, ce que la conception originale n'avait jamais envisagé. Le correctif, un forgeage en alliage de nickel, est en service depuis lors. La leçon s'applique largement : les pièces forgées en alliage de nickel résolvent les problèmes de corrosion et de haute température, mais seulement lorsque la nuance correspond aux conditions de service réelles et que le processus de forgeage préserve l'intégrité de l'alliage. Cet article couvre les qualités, les limites du processus et les contrôles importants avant de commander.
Ce qui différencie les pièces forgées en alliage de nickel
Les alliages de nickel contiennent plus de 30 pour cent de nickel en solution solide, ce qui stabilise la structure cubique à faces centrées. Cette structure offre trois avantages pratiques : la ténacité aux températures cryogéniques, la résistance utile au-dessus de 500°C et la tolérance aux chlorures, sulfures et acides qui fissurent l'acier ordinaire. Les qualités durcies par précipitation comme l'alliage 718 vont plus loin et développent des limites d'élasticité supérieures à 1 000 MPa grâce à un traitement de vieillissement.
Le forgeage ajoute un avantage structurel que le moulage et l’usinage à partir de barres ne peuvent pas reproduire. Le travail à chaud décompose la structure moulée, ferme la porosité interne et aligne le flux des grains avec le contour de la pièce. Un corps de vanne ou un arbre de turbine forgé présente donc une résistance à la fatigue plus élevée sous pression cyclique et vibration. Pour les composants critiques, c’est la principale raison pour laquelle le dessin spécifie un forgeage plutôt qu’un moulage moins cher.
Nuances courantes d'alliages de nickel et comment les sélectionner
Six niveaux couvrent la plupart des demandes de forge industrielle. Le tableau ci-dessous résume chaque nuance, sa teneur typique en nickel et les composants que les faussaires en fabriquent habituellement. Confirmez les valeurs des propriétés par rapport aux spécifications ASTM ou ASME applicables pour la chaleur exacte.
| Note | Teneur typique en Ni | Caractéristique déterminante | Pièces forgées courantes |
|---|---|---|---|
| Alliage 400 | 63-70% | Résistance à l'eau de mer et ténacité inférieure à zéro | Arbres marins, mèches de gouvernail, arbres de pompe |
| Alliage 600 | 72 % minimum | Résistance à l'oxydation à haute température | Rouleaux de four, collecteurs d'échangeur de chaleur |
| Alliage 625 | 58 % minimum | Résistance à la corrosion par piqûres et fissures | Corps de vannes, pièces obturateurs d'éruption, aubes de turbine |
| Alliage 718 | 50-55% | Durcissement par précipitation, rendement supérieur à 1000 MPa | Disques de turbine, arbres de transmission, bagues haute résistance |
| Alliage 825 | 38-46% | Résistance aux acides, notamment sulfuriques et phosphoriques | Pièces de pompe chimique, composants pour champs pétrolifères |
| Alliage C-276 | 57 % minimum | Résistance aux acides oxydants et réducteurs | Internes du réacteur, pièces de l'épurateur, vannes fortement alliées |
Sélectionnez par environnement de service, et non par pourcentage de nickel. L'alliage 718 convient aux pièces rotatives et aux fixations en raison de sa réponse au vieillissement. L'alliage 625 couvre la plupart des parties soumises à la pression dans le pétrole et le gaz acides. L'alliage 825 est généralement suffisant pour le service acide, et l'alliage 400 est l'option économique pour l'eau de mer. La mise à niveau vers le C-276 lorsque la conception n'a besoin que de 625 de plus fait plus que doubler la facture de matières premières sans augmenter la durée de vie utile.
Coût relatif des matériaux des pièces forgées en alliage de nickel (acier au carbone = 1,0)
Le coût des matériaux est le premier chiffre que voit l’acheteur, mais il ne représente pas l’ensemble du tableau. Le graphique montre le multiplicateur approximatif du coût des matières premières par rapport à l'acier au carbone pour les pièces forgées en alliage de nickel les plus courantes. L'alliage 400 est l'option de nickel la moins chère et coûte toujours plus de trois fois le prix de l'acier au carbone. L'alliage 625 et le C-276 se situent à sept à neuf fois la valeur de base de l'acier au carbone avant le début des travaux de forgeage. Cet écart explique pourquoi le passage de l'alliage 825 au C-276, simplement pour des raisons de sécurité, peut plus que doubler la facture de matériaux. Le coût supplémentaire est justifié lorsqu’il évite un arrêt imprévu dans un seul puits acide, mais il doit être gagné par l’environnement de service.
Considérations sur le processus de forgeage qui déterminent la qualité
Les alliages de nickel ne se forgent pas comme l'acier au carbone. Ils conservent une résistance élevée à la température de forgeage, conduisent la chaleur lentement et nécessitent une plage de travail plus étroite. Trois facteurs de processus déterminent si le forgeage offre les propriétés attendues :
- Contrôle du chauffage. La plupart des alliages de nickel se forgent entre 900°C et 1 200°C. Au-dessus de cette plage, une croissance des grains et un début de fonte apparaissent ; en dessous, un écrouissage et une fissuration superficielle se produisent. Le four doit avoir des thermocouples calibrés et une courbe de trempage enregistrée.
- Réduction et granulométrie. Chaque passe de forgeage nécessite suffisamment de déformation pour briser la structure coulée et déclencher la recristallisation. Une faible réduction laisse une structure de grains mixtes qui réduit la résistance à la fatigue. Les pièces rotatives spécifient souvent une granulométrie finale ASTM 4 à 7.
- Traitement thermique. Les qualités en solution solide nécessitent un temps de refroidissement contrôlé une fois le forgeage terminé. Les qualités durcies par précipitation comme l'alliage 718 nécessitent un traitement de vieillissement en deux étapes à près de 720°C. Le dossier du four est la seule preuve que le calendrier a été respecté.
- Contact outil. Les alliages de nickel perdent rapidement leur chaleur de surface, les matrices doivent donc être préchauffées et le temps de contact minimisé. L’énergie du marteau et la vitesse de la presse comptent autant que la chimie de l’alliage.
Ces facteurs ne sont pas théoriques. Une bride forgée trop froidement peut se déchirer, et la même bride trop vieillie dans le four peut perdre 15 pour cent de sa limite d'élasticité spécifiée tout en conservant un aspect impeccable. La même discipline de température s’applique aux aciers fortement alliés et aux alliages de nickel ; notre guide pour forger des pièces forgées en acier inoxydable explique les pièges courants plus en détail.
Limite d'élasticité à température élevée pour les matériaux forgés
Ce tableau compare la limite d'élasticité minimale typique à température élevée pour trois matériaux forgés. L'alliage 718 reste supérieur à 800 MPa même à 600°C, c'est pourquoi il constitue la norme pour les pièces rotatives à forte charge. L'alliage 625 perd progressivement sa résistance mais dépasse toujours 400 MPa à 700°C, ce qui en fait un candidat idéal pour les corps de vannes et les boîtiers sous pression. L'acier inoxydable 316 commence à une température respectable de 290 MPa, puis diminue rapidement au-dessus de 300°C. Un ingénieur concepteur qui spécifie une bride en acier inoxydable pour une ligne à 500°C doit vivre avec une contrainte admissible très faible ; un forgeage en alliage de nickel change cette hypothèse. Le graphique montre également pourquoi les données de température ambiante à elles seules peuvent induire en erreur lors du choix d'un matériau.
Où les pièces forgées en alliage de nickel sont utilisées dans l'industrie lourde
Les pièces forgées en alliage de nickel sont spécifiées là où la défaillance coûte cher. Dans le secteur pétrolier et gazier, les corps de vannes forgés en alliage 625 et 825, les obturateurs d'éruption et les têtes de fracturation maintiennent la pression dans les puits acides depuis les températures arctiques jusqu'à plus de 200 °C. La voie de forgeage supprime le risque de porosité qui rend les pièces moulées difficiles à accepter pour cette tâche.
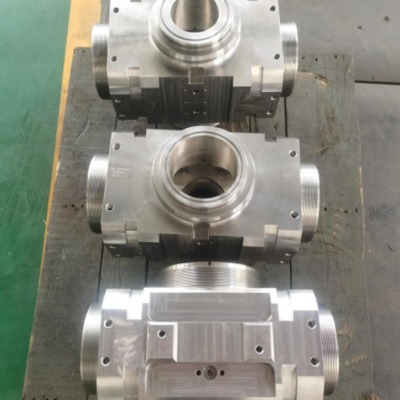 Pièces forgées anti-éruption en alliage de nickel pour le service de puits aigre Ce composant BOP forgé convient aux puits de pétrole et de gaz à haute pression, où le revêtement en alliage 625 et la finition phosphatée offrent une résistance à la corrosion et une fermeture fiable de la tête de puits dans des conditions extrêmes de fond de puits. Voir le produit →
La production d'électricité utilise des pièces forgées en alliage de nickel où la température ou la corrosion dépasse les limites de l'acier inoxydable. Les buses de tuyauterie nucléaire, les plaques tubulaires et les arbres de turbines hydroélectriques en sont des exemples typiques. Ces pièces fonctionnent sous des contraintes de flexion élevées et l'accès pour l'inspection est limité après l'assemblage.
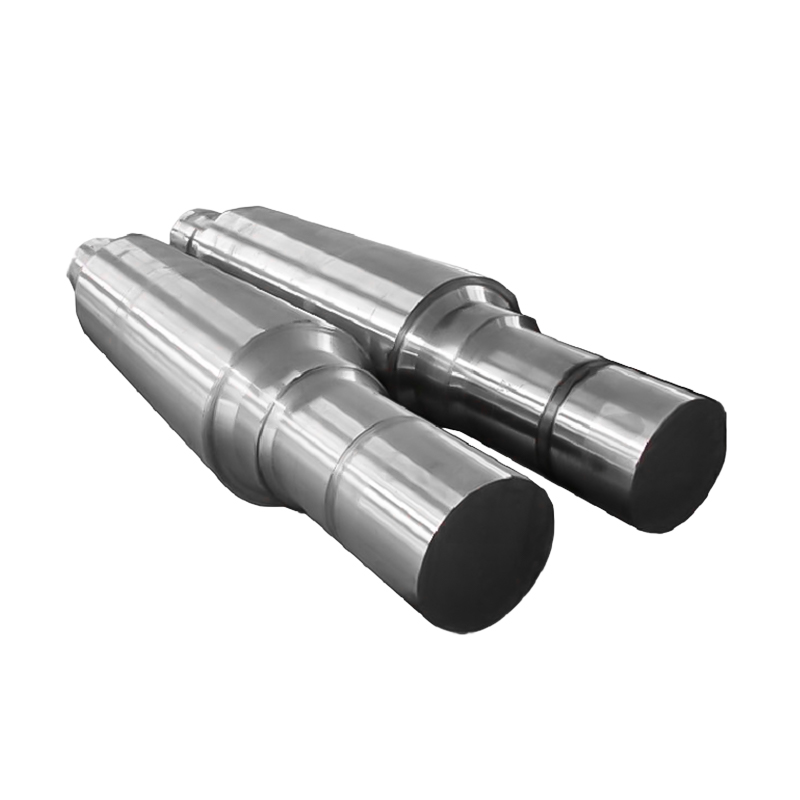 Pièces forgées d'arbre de générateur hydroélectrique pour un service à couple élevé Composant de transmission essentiel pour les groupes turbines, cet arbre forgé supporte des couples élevés, de la fatigue et des conditions humides. Ses tailles et matériaux répertoriés permettent une production d’énergie fiable à long terme. Voir le produit →
En service maritime, les arbres d'hélice et les mèches de gouvernail en alliage 400 résistent aux piqûres dans les ports pollués où l'acier au carbone tombe rapidement en panne. Les usines chimiques, quant à elles, choisissent l'alliage 825 ou C-276 pour les couvercles de vannes, les corps de pompe et les composants de réacteurs en service acide ; les tests par ultrasons de ces pièces forgées sont standard car la réparation des soudures sur site est difficile.
 Alliage 625 Overlay Valve Cover Forgings for Severe Duty Conçu pour les vannes à bille en trois parties, ce couvercle de vanne forgé avec revêtement en alliage 625 équilibre résistance à la corrosion et rentabilité, ce qui le rend adapté aux applications chimiques et pétrolières à haute température et haute pression. Voir le produit →
Limite d'élasticité à température ambiante des qualités forgées (MPa)
Le diagramme à colonnes compare la limite d'élasticité typique à température ambiante pour six nuances forgées. L'alliage 718 atteint environ 1035 MPa car son traitement de vieillissement produit une fine dispersion de phases de renforcement. L'alliage 625 fournit environ 490 MPa et constitue le choix pratique pour de nombreuses pièces sous pression car il équilibre une résistance modérée avec une excellente résistance à la corrosion. Les classes inférieures ne sont pas des échecs ; ils conviennent simplement aux conceptions à faible stress et aux budgets serrés. Une erreur courante consiste à assimiler une limite d’élasticité plus élevée à une meilleure qualité de forgeage. En réalité, une résistance plus élevée entraîne souvent une ductilité moindre et des procédures de soudage plus exigeantes. La nuance doit donc correspondre au code de conception et au plan de fabrication.
Que vérifier avant de commander des pièces forgées en alliage de nickel
L'achat d'une pièce forgée en alliage de nickel nécessite plus de vérifications que la commande d'une bride en acier au carbone standard. Le certificat matériau à lui seul ne prouve pas que la pièce possède les propriétés requises. Une spécification d’achat complète doit couvrir :
- Traçabilité des matériaux. Le certificat EN 10204 3.1 doit répertorier le numéro de chauffe, la composition et les résultats des tests mécaniques du même lot de chaleur et de traitement thermique que la pièce livrée.
- Contrôle non destructif. Précisez la méthode ultrasonique et le niveau d’acceptation. Une référence de trou à fond plat de 1,2 mm est courante pour les pièces sous pression ; écrivez-le dans le bon de commande.
- Vérification dimensionnelle. Convenez de la concentricité de l'alésage, de la planéité de la face de la bride et de la surépaisseur d'usinage afin que l'inspection après l'usinage ne devienne pas un litige.
- Dossiers de traitement thermique. Pour les qualités vieillies, demandez le tableau temps-température réel, et non une déclaration indiquant que le vieillissement a été effectué.
- Taille des grains, lorsque la conception l'exige. Les anneaux et composants rotatifs très sollicités spécifient généralement ASTM 4 à 7.
Documentez ces exigences avant de passer la commande et ne libérez pas la pièce forgée tant que les documents ne sont pas terminés. Une comparaison rapide des biens permet de conserver les critères de sélection visibles lorsque l'équipe commerciale négocie avec le faussaire ; le tableau ci-dessous classe les trois familles de matériaux les plus débattues.
Comparaison des propriétés de service des matériaux forgés (score 1-10)
Le graphique radar compare l'alliage 625, l'acier inoxydable 316 et l'acier au carbone selon cinq critères de service sur une échelle de un à dix. L'alliage 625 domine la résistance à la corrosion et la résistance aux températures élevées, c'est pourquoi il apparaît si souvent dans les corps de vannes et les pièces forgées de têtes de puits. L'acier inoxydable 316 équilibre une résistance modérée à la corrosion avec une bonne soudabilité, mais perd rapidement sa résistance à la température. L'acier au carbone reste le choix le moins cher et le plus soudable lorsque l'environnement de service est doux et que la contrainte de conception est faible. Le graphique montre également clairement le compromis : les performances et la rentabilité évoluent dans des directions opposées. L’utilisation de ce type de comparaison lors de la revue de conception aide l’acheteur, l’ingénieur et le faussaire à s’entendre sur les mêmes critères de sélection.
Pourquoi un fournisseur de forgeage à processus complet réduit vos risques
Un atelier de forge dédié peut produire un bon flan, mais un fournisseur de processus complet élimine la plupart des risques d'interface. Lorsqu'une entreprise contrôle le chauffage, le forgeage, le laminage à anneaux, le traitement thermique, l'usinage et l'inspection finale, le certificat matériau reste avec la pièce physique, de la billette à l'expédition.
Cette structure intégrée réduit les délais de livraison des composants non standard. Le faussaire peut ajuster le taux de réduction, modifier le calendrier de vieillissement et réusiner les coupons de test en une seule boucle au lieu de coordonner plusieurs fournisseurs. Demandez quels processus sont en interne ; la réponse révèle généralement où se cachent les problèmes de qualité.
L'atelier d'ACE Machinery à Yancheng exploite des marteaux électrohydrauliques de 3 tonnes, 5 tonnes et 15 tonnes, des laminoirs à anneaux verticaux de 1 mètre et 1,5 mètre, des fours de traitement thermique avec enregistrements complets et des centres d'usinage CNC. Cette gamme d'équipements détermine la taille maximale de section et les dimensions d'anneau disponibles auprès d'une seule source. En combinaison avec le soudage et le traitement de surface en interne, la même installation peut livrer un composant fini plutôt qu'une série de transferts. Pour les dessins qui ne correspondent pas aux éléments de catalogue standard, le service de forgeage personnalisé non standard couvre l'écart entre une ébauche standard et une pièce entièrement usinée.


Actualités
Envoyez-nous un message dès maintenant !
-
Terminal mobile
-
Liens rapides
Produits À propos de nous Équipement et capacité Qualité Actualités Contactez-nous -
Catégorie de produit
Pièces forgées d’énergie électrique Pièces forgées pour machines navales et portuaires Pièces forgées pour l'exploitation minière et la métallurgie Pièces forgées pour machines destinées à l'alimentation humaine et animale Pièces forgées pour l'industrie pétrochimique Fabrication par soudage PIÈCES DE FINITION PERSONNALISÉES -
Contactez-nous
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, parc de développement économique, district de Dafeng, ville de Yancheng, Jiangsu, Chine
Droit d'auteur © 2025 Yancheng ACE Machinery Co., Ltd. Tous droits réservés.
Fabricant chinois de pièces forgées à matrice ouverte
fournisseur de pièces forgées de précision personnalisées