Nouvelles de l'industrie
Accueil / Actualités / Nouvelles de l'industrie / Marché du forgeage d'éoliennes : pièces forgées de boîtes de vitesses, spécifications et guide d'approvisionnement
 Accueil / Actualités / Nouvelles de l'industrie / Marché du forgeage d'éoliennes : pièces forgées de boîtes de vitesses, spécifications et guide d'approvisionnement
Nouvelles de l'industrie
Marché du forgeage d'éoliennes : pièces forgées de boîtes de vitesses, spécifications et guide d'approvisionnement
2026-10-15
Un fabricant de boîtes de vitesses remporte une commande de plate-forme offshore de 6 MW, puis découvre qu'aucun fournisseur agréé ne peut rouler une couronne de 1,5 m en 18CrNiMo7-6 dans un délai de 14 semaines. La commande de turbines n'a jamais été un risque. Le forgeage était. Sur le marché du forgeage d’éoliennes, la variable déterminante est rarement la demande globale d’énergie propre. Il s’agit de savoir si de gros composants traités thermiquement et testés par ultrasons peuvent être produits dans les délais et conformément aux spécifications.
Ce guide décrit ce que le marché achète, où la capacité se resserre et quels contrôles techniques séparent une pièce forgée acceptable d'un rejet coûteux.
Ce que le marché achète réellement
Le contenu forgé d’une turbine moderne se répartit en quatre groupes :
- Internes de boîte de vitesses : porte-satellites, engrenages planétaires, planétaires, couronnes dentées et arbres intermédiaires.
- Transmission principale : arbres principaux forgés, brides d'accouplement et boîtiers de roulements.
- Système de tour et de lacet : brides de tour forgées, bagues de roulement de lacet et de pas et couronnes d'orientation.
- Accastillage de nacelle : composants de moyeu, disques de frein et fixations haute charge.
Ces pièces sont forgées plutôt que coulées pour des raisons cohérentes : le flux des grains suit le chemin de la charge, le comportement en fatigue sous couple cyclique est plus prévisible et les défauts internes peuvent être dimensionnés par des tests par ultrasons. Ce dernier point est commercial et non académique. Une pièce moulée présentant une indication de porosité inacceptable est souvent mise au rebut tard dans l'usinage, une fois que la majeure partie de la valeur a déjà été ajoutée.
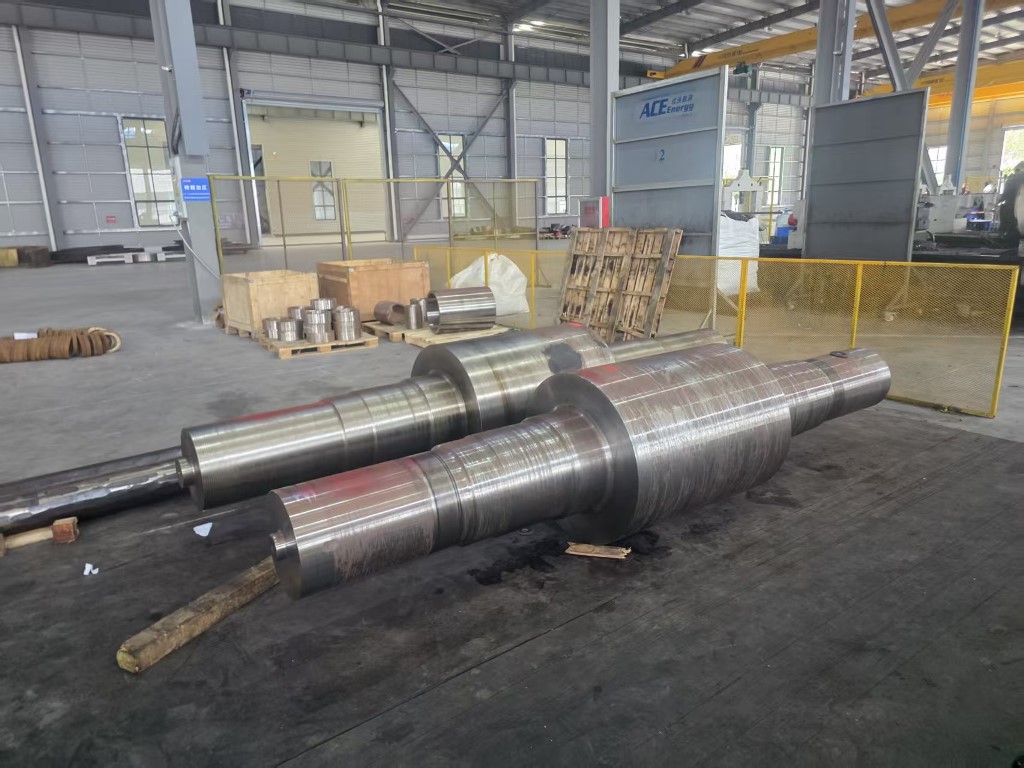 Pièces forgées porte-planètes pour éoliennes de 3 MW à 10 MW Porte-satellites forgés pour réducteurs d'éoliennes de 3 à 10 MW, avec options 18CrNiMo7-6/42CrMo4 et tests UT, PT, MPI pour les chemins de charge lourds. Voir le produit →
Pourquoi les pièces forgées continuent de grossir
La puissance nominale évolue fortement avec le diamètre du rotor et le couple avec la surface balayée et le rapport de démultiplication. Le résultat pratique est qu’un réducteur de 3 MW et un réducteur de 10 MW ne diffèrent pas d’un facteur trois en termes de taille de composant. Ils diffèrent par un facteur beaucoup plus important en termes de diamètre d'anneau, d'épaisseur de paroi et de poids d'une seule pièce. Les porte-planètes qui pesaient autrefois moins d'une tonne dépassent désormais régulièrement deux à trois tonnes sur les plateformes offshore.
Les pièces forgées plus grandes se heurtent simultanément à trois limites :
- Taille des lingots et des billettes, qui limite la section transversale qui peut être bouleversée ou étirée.
- Énergie de forgeage disponible, exprimée en tonnage du marteau ou en capacité de la presse.
- Les dimensions du four et l'uniformité de la trempe, qui déterminent si une section lourde atteint des propriétés constantes à travers la paroi.
Lorsque l’une de ces limites est dépassée, un fournisseur refuse la demande ou propose un délai de livraison plus long avec un risque de reprise plus élevé. Les deux réponses constituent des informations utiles pour l’acheteur.
Spécifications qui décident de l'acceptation
Les pièces forgées pour engrenages éoliens sont généralement spécifiées dans des aciers alliés tels que 42CrMo4, 34CrNiMo6, 18CrNiMo7-6 ou 20MnCr5. La qualité est importante, mais ce qui se passe après le forgeage compte encore plus.
Propriétés mécaniques et traitement thermique
Les méthodes de trempe et revenu, de cémentation et de nitruration produisent des profils de dureté et des ténacités de noyau très différents. Un carter de couronne denté trempé pour la résistance à la fatigue de surface ne peut pas être remplacé par un équivalent trempé par induction sans recalculer les contraintes de contact et les tolérances de distorsion.
Contrôles non destructifs
Les tests par ultrasons selon les niveaux de sévérité convenus sont standard pour les pièces forgées de boîtes de vitesses et d'arbres principaux, avec une inspection par particules magnétiques ou par ressuage sur les surfaces usinées. Les critères d'acceptation appartiennent au dessin. Un fournisseur qui ne peut pas produire un rapport ultrasonore reproductible ne doit pas être pris en considération pour ces pièces.
Surépaisseurs dimensionnelles et d'usinage
Le poids d'une seule pièce, la tolérance de dessin et le matériau restant pour l'usinage de finition représentent tous les coûts d'entraînement. Une tolérance de 6 mm sur un anneau de 1,5 m est commercialement très différente d'une tolérance de 12 mm, même lorsque les deux sont techniquement acceptables.
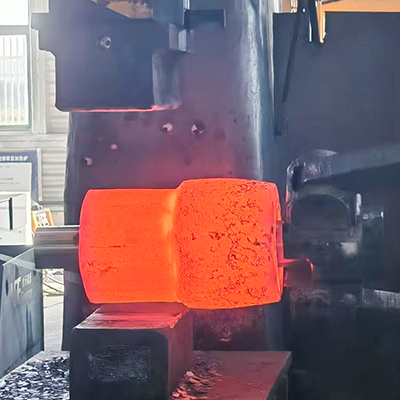 Pièces forgées d'engrenage planétaire d'éolienne de 5 MW à 10 MW Pièces forgées personnalisées d'engrenages planétaires du 1er au 3ème étage pour les réducteurs d'éoliennes de 5 à 10 MW, utilisant 18CrNiMo7-6 ou 42CrMo4 avec inspection 100 % UT/PT/MPI. Voir le produit →
Aperçu des pièces forgées typiques des transmissions éoliennes
| Composant | Matériau typique | Formation d'itinéraire | Inspection clé |
|---|---|---|---|
| Porte-planète | 42CrMo4, 34CrNiMo6 | Forge à matrice ouverte, bouleversée et étirée | Test ultrasonique, test mécanique, dimensions |
| Couronne dentée | 18CrNiMo7-6, 42CrMo4 | Laminage d'anneaux, puis usinage | Test ultrasonique, profondeur de caisse, déformation après traitement thermique |
| Engrenage solaire et engrenage planétaire | 18CrNiMo7-6, 20MnCr5 | Forgeage à matrice ouverte ou refoulement, puis fraisage | Profondeur du boîtier, profil, test par ultrasons |
| Arbre principal | 34CrNiMo6, 42CrMo4 | Forgeage à matrice ouverte, gros bouleversement | Test ultrasonique, propriétés mécaniques, concentricité |
| Bride de tour | S355NL, 42CrMo4 | Anneau roulant | Test ultrasonique, planéité, position du trou |
| Bague de roulement de lacet et de pas | Variantes en 42CrMo4 et en acier pour roulements | Anneau roulant | Test par ultrasons, dureté, tolérance des chemins de roulement |
La capacité de roulement des anneaux est souvent la véritable contrainte
Les couronnes dentées, les brides de tour et les bagues de roulement sont produits par laminage axial radial plutôt que par forgeage à ciel ouvert, car le laminage crée un flux de grains circonférentiel qui résiste bien mieux aux contraintes circonférentielles qu'une pièce usinée à partir d'une plaque ou découpée dans un bloc.
La capacité de roulement des anneaux est définie par des limites mesurables :
- Diamètre extérieur maximum, généralement de 1 m à 1,5 m pour les usines de taille moyenne, avec un bassin de fournisseurs beaucoup plus petit au-delà.
- Hauteur de bague et épaisseur de paroi maximales, qui déterminent si une ébauche de couronne de boîte de vitesses peut être laminée en une seule séquence.
- Rapport minimum entre le diamètre d'alésage et l'épaisseur de paroi, en dessous desquels la bague perd sa stabilité lors du roulement.
Un acheteur comparant les offres doit demander ces trois chiffres par écrit. Un devis qui les omet est souvent un devis qui sera sous-traité, ajoutant un niveau à la chaîne d'approvisionnement et un autre point où la traçabilité peut échouer.
 Pièces forgées pour couronne d'éolienne de 5 MW à 10 MW Couronne dentée forgings for 5–10 MW wind planetary systems, ring-rolled and carburized-quenched with precision-ground teeth for high-power loads. Voir le produit →
Que vérifier avant de passer une commande
- Équipement de forgeage adapté au poids et à l'enveloppe de la pièce, avec tonnage de marteau ou de presse indiqué.
- Fours de traitement thermique avec tableaux de charges documentés et capacité de trempe pour l’épaisseur de section concernée.
- Inspection interne par ultrasons et de surface avec des opérateurs qualifiés et des blocs de référence.
- Traçabilité du numéro de série jusqu'à la pièce finie, y compris toute opération sous-traitée.
- Capacité d'usinage, si des pièces finies sont requises au lieu de pièces forgées brutes.
- Documentation du premier article d'un projet comparable, pas une brochure générale.
- Un délai de livraison qui inclut le traitement thermique et les tests, et pas seulement les heures de forgeage.
- Conditions commerciales convenues sur les retouches et les non-conformités, réglées avant la fonte de la première chaleur.
Où se concentrent les coûts et les risques
Le traitement thermique est la source de ferraille la plus courante sur les grosses pièces forgées de boîtes de vitesses. Des fissures de trempe, une profondeur de boîtier insuffisante, une distorsion excessive et une variation de dureté autour d'un grand anneau apparaissent toutes après que la plupart des coûts de matériau et d'usinage ont été engagés. La distorsion est particulièrement coûteuse sur les couronnes dentées, car la pièce doit être réusinée après le traitement thermique et la tolérance doit être planifiée à l'avance plutôt que corrigée par la suite. Révision principes fondamentaux du traitement thermique des métaux avec un fournisseur est un moyen rapide de tester si le processus est compris ou simplement revendiqué.
Les tests constituent le deuxième point de concentration. L'inspection par ultrasons d'un porte-satellites de deux tonnes prend du temps, nécessite un opérateur qualifié et produit un enregistrement qu'une équipe d'ingénierie du client peut vérifier des années plus tard. Les fournisseurs qui traitent l’inspection comme une formalité ont tendance à apparaître comme des problèmes de livraison plutôt que comme des problèmes de qualité, ce qui les rend plus difficiles à détecter lors de l’offre.
Comment Groupe ACE soutient les programmes Wind Gearbox
ACE Group gère une chaîne intégrée de fabrication lourde couvrant le forgeage, le traitement thermique, l'usinage de précision, les structures soudées et la peinture robuste, avec une gamme de produits qui comprend déjà des pièces forgées pour la production d'énergie pour les applications éoliennes, hydroélectriques et nucléaires. La base de production principale, Jiangsu ACE Energy Technology, a commencé la production en novembre 2025 sur un site de 55 acres avec plus de 50 018 mètres carrés de superficie construite.
Les équipements nécessaires au travail des boîtes de vitesses éoliennes comprennent des marteaux électrohydrauliques de 3 tonnes, 5 tonnes et 15 tonnes, des laminoirs à anneaux verticaux de 1 m et 1,5 m, des fours de chauffage au gaz, des fours à résistance de traitement thermique, des réservoirs de trempe, des équipements de trempe par induction et des centres d'usinage. Pour les applications éoliennes, la gamme couvre les composants de boîtes de vitesses de 3 MW à 10 MW, y compris les porte-satellites, les engrenages planétaires des premier, deuxième et troisième étages, les engrenages solaires et les couronnes dentées des premier et deuxième étages, ainsi que des pièces forgées personnalisées non standard et des pièces usinées finies.
Le marché du forgeage d’éoliennes ne manque pas de capacité globale. Il manque de capacité pour les grandes pièces traitées thermiquement et testées, livrées selon un calendrier prévisible. Les acheteurs qui confirment les limites de laminage des anneaux, la capacité de traitement thermique et la portée de l'inspection avant d'attribuer une commande évitent la plupart des risques de retard, et ils paient généralement moins pour cela également, car les retouches et le fret accéléré n'apparaissent jamais sur le devis initial.


Actualités
Envoyez-nous un message dès maintenant !
-
Terminal mobile
-
Liens rapides
Produits À propos de nous Équipement et capacité Qualité Actualités Contactez-nous -
Catégorie de produit
Pièces forgées d’énergie électrique Pièces forgées pour machines navales et portuaires Pièces forgées pour l'exploitation minière et la métallurgie Pièces forgées pour machines destinées à l'alimentation humaine et animale Pièces forgées pour l'industrie pétrochimique Fabrication par soudage PIÈCES DE FINITION PERSONNALISÉES -
Contactez-nous
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, parc de développement économique, district de Dafeng, ville de Yancheng, Jiangsu, Chine
Droit d'auteur © 2025 Yancheng ACE Machinery Co., Ltd. Tous droits réservés.
Fabricant chinois de pièces forgées à matrice ouverte
fournisseur de pièces forgées de précision personnalisées